Elle se construit bien avant le premier cycle de production, dès la phase de conception. La géométrie de la pièce, l’épaisseur des parois, les rayons, les angles de dépouille ou encore l’emplacement des points d’injection peuvent directement influencer le comportement du matériau dans le moule.
Une conception adaptée au moulage par injection permet ainsi de réduire le risque de déformations, de défauts dimensionnels et de corrections coûteuses après le lancement de la production.
Comment l’analyse du modèle 3D permet-elle d’anticiper le retrait ?
La documentation technique définit les dimensions attendues, les tolérances ainsi que les caractéristiques géométriques essentielles de la pièce.
Avant la mise en production, l’analyse du modèle 3D permet d’identifier les zones susceptibles de présenter un retrait, des contraintes internes ou des différences d’épaisseur problématiques.
Tous les polymères ne se comportent pas de la même manière lors du refroidissement. Les matériaux amorphes présentent généralement un retrait inférieur à celui des polymères semi-cristallins, mais sa valeur réelle dépend du matériau utilisé, de la géométrie de la pièce et des paramètres de transformation.
Le concepteur doit donc tenir compte des caractéristiques précises de la matière choisie lorsqu’il définit les dimensions de l’empreinte.
La conception du système de refroidissement est également importante. Une évacuation uniforme de la chaleur contribue à stabiliser les dimensions de la pièce et à limiter les déformations après démoulage.
Que permettent de vérifier les premiers prototypes ?
Le prototypage constitue une étape particulièrement utile avant la fabrication définitive du moule.
Un modèle physique permet de vérifier des caractéristiques qui ne sont pas toujours faciles à évaluer uniquement à partir d’un fichier CAO. Il peut notamment servir à contrôler l’assemblage, l’ergonomie, les jeux fonctionnels ou le comportement de certains éléments mécaniques.
Les tests peuvent porter sur plusieurs points :
- les éléments clipsables, afin d’évaluer leur fonctionnement et leur flexibilité ;
- les filetages et zones d’assemblage, afin de vérifier leur compatibilité ;
- les jeux entre composants, pour identifier d’éventuelles collisions ;
- les dimensions fonctionnelles, avant la validation définitive du projet.
Détecter ces problèmes à un stade précoce permet de modifier plus facilement la géométrie, les rayons, les angles de dépouille ou certains éléments du futur moule.
Le bureau d’études du fabricant peut ainsi associer modélisation 2D et 3D, impression 3D et simulation d’injection afin de vérifier les hypothèses du projet avant la production en série. La version française du site du client confirme précisément ces capacités.
Pourquoi une tool room intégrée facilite-t-elle les corrections ?
Le passage du prototype à la production en série devient plus simple lorsque la conception, la fabrication du moule et les premières corrections peuvent être réalisées au sein d’une même organisation.
Une tool room interne permet de modifier plus rapidement certains éléments du moule sans avoir à transférer systématiquement l’outil vers un sous-traitant externe.
Noex dispose de son propre atelier d’outillage, équipé notamment de centres d’usinage CNC et de machines permettant de fabriquer et de modifier des moules d’injection.
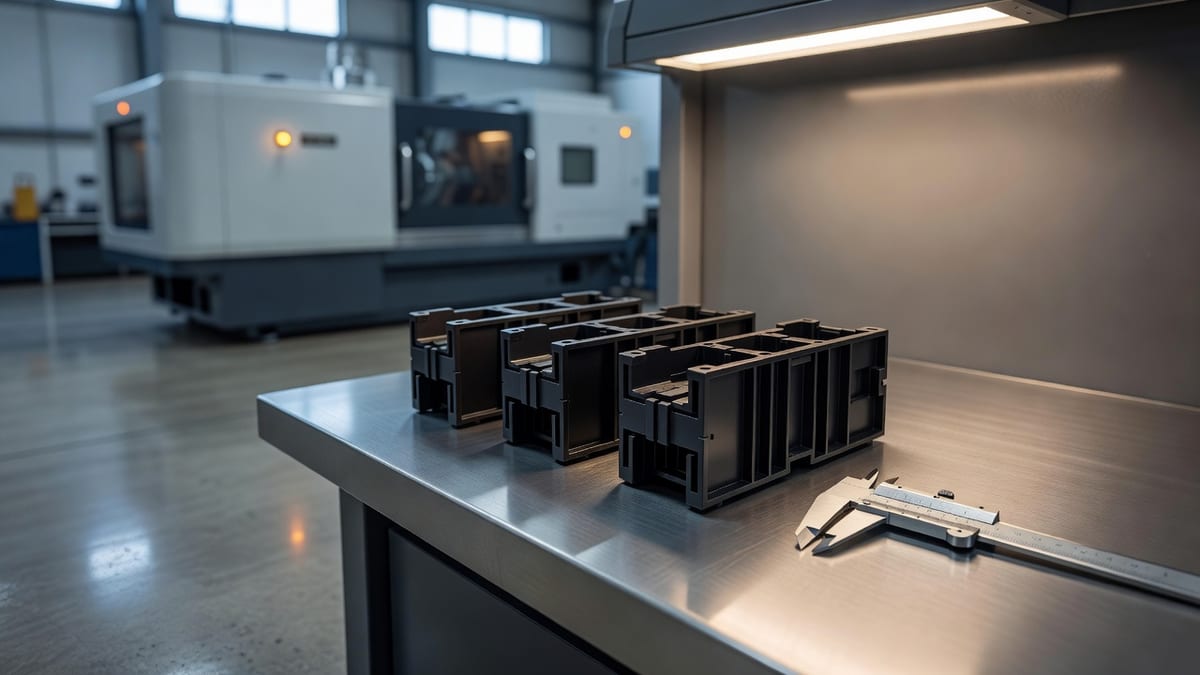
Cette proximité entre le bureau d’études, l’atelier d’outillage et la production facilite les ajustements après les premiers essais et peut réduire les délais liés aux modifications du moule.
Quel est le rôle des presses électriques dans la répétabilité de la production ?
Même un moule parfaitement conçu ne suffit pas à garantir, à lui seul, une production parfaitement stable.
La qualité d’une série dépend également de la précision de la presse à injecter et de la maîtrise des paramètres du processus, notamment la pression, la température et les différentes phases du cycle.
Les installations modernes utilisent des systèmes de contrôle permettant de surveiller et d’automatiser une grande partie du procédé. Le parc du fabricant comprend des presses hydrauliques et électriques WITTMANN-BATTENFELD ainsi que des machines ARBURG, avec différentes forces de fermeture et capacités d’injection.
Une bonne maîtrise du processus contribue à maintenir des conditions comparables d’un cycle à l’autre et donc à améliorer la répétabilité des pièces produites.
Pourquoi le temps de refroidissement influence-t-il la qualité des pièces ?
Le refroidissement représente une étape essentielle du cycle d’injection.
Après le remplissage de l’empreinte, le polymère doit perdre suffisamment de chaleur pour permettre le démoulage de la pièce tout en conservant la géométrie prévue.
Cette phase représente généralement la partie la plus longue du cycle et peut, selon le procédé et la pièce, atteindre jusqu’à environ 80 % du temps total de moulage.
Un refroidissement mal adapté peut favoriser des différences de retrait ou des déformations, notamment sur les pièces comportant de grandes surfaces planes.
À l’inverse, prolonger inutilement le refroidissement augmente le temps de cycle et donc le coût unitaire de production.
L’objectif consiste donc à rechercher un équilibre entre stabilité dimensionnelle, qualité de surface et efficacité du cycle de production.
La répétabilité résulte de l’ensemble du processus
La réussite d’une production en série de pièces plastiques ne repose jamais sur une seule étape.
Elle dépend de la cohérence entre la conception 3D, le choix du matériau, la construction du moule, les essais, le refroidissement et les paramètres de la presse à injecter.
L’analyse du comportement du polymère, la validation du projet par prototypage et simulation ainsi que la maîtrise du processus de fabrication permettent de réduire le risque de défauts après le lancement de la série.
Une approche intégrée est particulièrement importante lorsque plusieurs milliers ou dizaines de milliers de pièces doivent présenter les mêmes caractéristiques fonctionnelles et dimensionnelles.
La répétabilité commence donc dès la conception : plus les contraintes liées au matériau et au procédé d’injection sont intégrées tôt dans le projet, plus il est facile de stabiliser ensuite la production en série.